Teoría y métodos de medición de la perfilometría de superficies
La rugosidad superficial microscópica determina los niveles de fricción, las tasas de desgaste, el rendimiento de los sellos y la adhesión de los recubrimientos en los componentes fabricados. Para cumplir con los estándares internacionales (como ISO 21920, ISO 4287, ANSI B46.1 o ISO 25178), los perfilómetros de superficie cuantifican la microtopografía mediante metodologías de medición táctil (con contacto) o óptica (sin contacto).
Teoría de la perfilometría mediante lápiz óptico de contacto
La perfilometría táctil se basa en un palpador de diamante de precisión que recorre físicamente la superficie de un componente a una velocidad controlada. A medida que el palpador asciende por las microprotuberancias y desciende por los valles, un transductor inductivo o piezoeléctrico convierte el desplazamiento vertical en señales eléctricas para generar un perfil de superficie bidimensional.
Mecánica de la transmisión con deslizamiento vs. sin deslizamiento
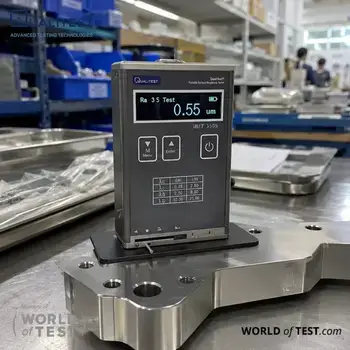
- Perfilometría por deslizamiento (filtrado mecánico de paso alto): Las unidades de accionamiento con patines colocan una zapata metálica curvada junto a la punta del palpador. El patín absorbe mecánicamente las amplias inclinaciones de la superficie y la ondulación de longitud de onda larga, lo que permite que instrumentos compactos, como el QualiSurf™ I, evalúen directamente los parámetros de rugosidad primaria (Ra, Rz, Rq, Rt) en longitudes de corte estándar (0.25 mm, 0.8 mm, 2.5 mm).
- Perfilometría de campo multiparamétrica: Los sistemas digitales de alta precisión, como el TR-200 Plus, utilizan un palpador de diamante inductivo de 5 µm junto con un procesador de señal digital (DSP). Esta configuración evalúa más de 20 parámetros, incluido el grupo del núcleo del rodamiento (Rk, Rpk, Rvk) y curvas de relación de materiales (Mr1, Mr2), almacenando hasta 100 grupos de ondas de perfil.
- Transductores desmontables y de orificio extendido: Las configuraciones modulares, como el QualiSurf™-200 y el QualiSurf™-600, incorporan sondas divididas para acceder a orificios internos estrechos y formas cónicas. Para paredes internas profundas de tubos y tuberías, el QualiSurf™ II-S utiliza un cable transductor extendido para medir hasta 45 parámetros de perfil distintos en orificios de difícil acceso.
- Perfilometría sin deslizamiento (separación de perfiles con referencia a datos): Sistemas como el QualiSurf™ III-Plus desplazan el palpador a lo largo de una pista de referencia interna de precisión sin necesidad de un soporte. Esto permite aislar de forma independiente el perfil primario (P), la ondulación (W) y la rugosidad (R), lo cual es fundamental para evaluar roscas, álabes de turbina y asientos de válvulas curvados.
Teoría de la perfilometría óptica sin contacto
Los perfilómetros ópticos sustituyen el contacto físico del lápiz óptico por haces de luz, capturando parches completos de la superficie para calcular topografías areales 3D (S a , S z ) según la norma ISO 25178 sin rayar sustratos delicados. En serio, ¿qué responsable de calidad no preferiría capturar un mapa de superficie 3D completo en segundos? (¡Los puristas del tacto están exentos!)
- Perfilometría confocal cromática: Dirige la luz blanca a través de una lente que enfoca las longitudes de onda de cada color a distintas alturas verticales. La longitud de onda específica que se refleja y se enfoca determina la elevación, lo que permite distinguir pendientes pronunciadas y diferentes reflectividades de los materiales sin dañar la superficie.
- Interferometría de escaneo de coherencia (CSI) y variación de enfoque: CSI divide las trayectorias de la luz para medir patrones de interferencia de ondas, logrando una resolución de profundidad vertical subnanométrica en componentes ópticos lisos. La variación de enfoque combina el apilamiento de imágenes de profundidad de campo para perfilar componentes más rugosos y de lados pronunciados, como herramientas de corte de carburo y piezas fabricadas mediante manufactura aditiva.
Teoría del filtrado matemático y la selección de parámetros
Los datos brutos del perfil de superficie contienen una mezcla de macrogeometría, vibraciones de la máquina y microdefectos. Un filtrado matemático adecuado separa estos componentes antes de calcular los parámetros.
Descomposición de perfiles mediante filtros de corte
Un perfil medido en bruto contiene tres estructuras espaciales distintas:
- Forma (Error de forma): Pendiente dimensional amplia o macrocurvatura.
- Ondulación (W): Ondas de longitud de onda media causadas por vibraciones del torno o dilatación térmica.
- Rugosidad (R): Microirregularidades finas dejadas por los filos de las herramientas de corte o por los abrasivos.
Los filtros de corte gaussiano estándar (λ c ) eliminan la forma y la ondulación de longitud de onda larga para aislar trazas de microrrugosidad pura.
¿Por qué R?a Es incompleto por sí mismo
Ra (rugosidad media aritmética) promedia todas las desviaciones de picos y valles en una sola cifra. Dos superficies con valores de Ra idénticos pueden presentar un rendimiento funcional completamente diferente:
- Distribución de picos frente a distribución de valles: Los picos afilados rompen los sellos de fluido, mientras que los valles redondeados retienen el lubricante. Evaluando Rz (altura máxima), Rk (profundidad de rugosidad del núcleo) y Mr1/Mr2 (índice de retención de fluidos) evita fallos de rendimiento.
- Trazado 2D frente a datos de área 3D: Los trazados de una sola línea pueden pasar por alto hoyos superficiales localizados. Evaluación de parámetros de área 3D (Sa, Sz) proporciona una cobertura superficial completa para piezas aditivas complejas y superficies ópticas.