Physique de l'enlèvement de matière et mécanique de Preston
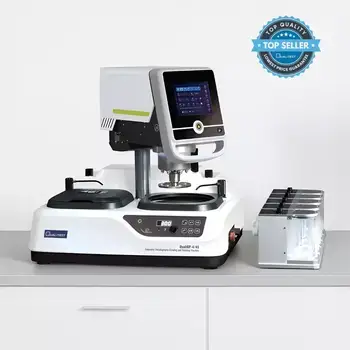
La préparation d'un échantillon métallique exige d'éliminer toute trace de matière superficielle déformée et endommagée par la chaleur, jusqu'à ce que la microstructure soit révélée sans la moindre rayure microscopique. Dans les unités de haute précision comme la série QualiGP™, l'enlèvement de matière est réalisé par rotation de plateaux (diamètres de meule : 203 mm, 250 mm ou 300 mm) portant des particules abrasives, libres ou liées, telles que des papiers abrasifs en carbure de silicium dur, des suspensions de diamant fin ou des suspensions d'alumine microfines.
L'enlèvement de matière s'effectue par le biais de trois interactions de contact distinctes :
- Labour: La particule abrasive ne coupe pas immédiatement. Au lieu de cela, elle s'enfonce dans le métal et repousse la matière latéralement, formant des micro-sillons bordés de crêtes plastiques en relief.
- coupe: Le grain s'enfonce avec un tranchant acéré, tranche net et projette des copeaux de métal microscopiques et enroulés.
- Formation de zones de métal mort : Un minuscule coin de métal coincé se retrouve piégé juste sous le bord abrasif, créant une friction supplémentaire et chauffant la zone de contact.
Des canaux de rinçage à l'eau intégrés éliminent constamment les copeaux de métal détachés, maintenant ainsi la stabilité thermique pendant que les plateaux tournent jusqu'à 1000 ou 1400 tr/min.
L'équation de suppression de Preston
Des chercheurs ont établi une formule mathématique claire montrant à quelle vitesse la matière est arrachée :
dH / dt = K p · P · V
L'épaisseur de métal enlevée par seconde ( dH/dt ) dépend de trois facteurs : la pression appliquée ( P ), la vitesse linéaire du disque en mouvement ( V ) et le coefficient de frottement ( Kp ) qui dépend du type de grain et de la dureté de l'alliage. Les variateurs de vitesse à couple élevé, tels que le puissant moteur de 2.1 kW des systèmes automatisés QualiGP™ 4/4S ou les moteurs de 1.1 kW des séries QualiGP™ 2/3, permettent aux opérateurs d'ajuster la vitesse linéaire du disque ( V ) afin d'optimiser les taux d'enlèvement de matière sans déformer la surface de l'échantillon ni surcharger la zone d'enlèvement de matière.
Mécanique de contact et contrôle de la force pneumatique
Lorsque des particules de diamant dur s'appuient contre un tissu de polissage souple ou un tampon résilient, la charge se répartit sur une surface de contact elliptique. Les équations de contact de Hertz démontrent comment les tampons souples amortissent les chocs et empêchent l'arrondi des arêtes vives de votre échantillon métallique.
Pour éviter toute déformation de l'échantillon, il est nécessaire de contrôler précisément la pression appliquée vers le bas :
- Chargement en un seul point (5–60 N) : Disponibles sur les séries QualiGP™ 2, 3 et 4, les têtes pneumatiques à point unique pressent les supports individuels indépendamment, maintenant un contact plat sur des hauteurs d'échantillon variées.
- Chargement par force centrale (20–200 N) : Présenté sur le QualiGP™ 4 / 4S à double mode, le système de chargement central fixe tous les échantillons dans un support rigide, verrouillant l'ensemble dans un seul plan plat pour une préparation à haut débit.
- Détection manuelle de la pression (0–60 N) : Le QualiGP™ M-1Pro+ compact comprend une surveillance numérique de la force en temps réel, indiquant aux opérateurs de table la pression appliquée exacte pour maintenir un meulage manuel répétable.
Flux de travail de préparation séquentielle et dosage automatisé
La préparation des échantillons suit une progression structurée où chaque grain plus fin efface les entailles plus profondes laissées par le grain plus grossier précédent :
- Étape 1 : Broyage grossier primaire : Aplatissez les échantillons montés contre du papier à gros grain (P120 à P320) en utilisant des vitesses de plateau prédéfinies (150, 300 ou 600 tr/min) pour éliminer immédiatement les marques de scie profondes.
- Étape 2 : Progression du broyage fin : Utilisez des papiers de granulométrie plus fine (de P400 à P2400) ou des disques diamantés structurés. Faites pivoter le support de 90 degrés entre chaque changement de papier pour vérifier que les nouvelles lignes fines remplacent les rayures plus grossières précédentes.
- Étape 3 : Polissage à haute réflectivité : Passez du papier à des tampons tissés lisses ou en velours imprégnés de fluides diamantés (de 3 à 1 micron). Le doseur de fluide QualiGP™ SF5 assure un dosage précis goutte à goutte, évitant les à-coups et le gaspillage.
- Étape 4 : Gravure chimique : Appliquer un fluide de gravure doux pour révéler clairement les joints de grains et les phases microstructurales lors d'un examen microscopique.
Architectures des machines et spécifications techniques
Qualitest Les configurations des équipements correspondent aux volumes d'essais spécifiques du laboratoire tout en respectant strictement les normes internationales telles que l'ASTM E3 :
| Modèle de la machine | Dimensions des roues et spécifications de transmission | Mécanisme de chargement et plage de pression | l’orientation opérationnelle |
|---|
| Série QualiGP™ M (M-1Pro / M-1Pro+) | Plateau de φ203 mm, moteur de 0.75 kW, vitesse variable 0–1400 tr/min (préréglée 150/300/700/1400 tr/min). | Application manuelle (affichage de la force de 0 à 60 N sur M-1Pro+). | Préparation manuelle sur paillasse, assurance qualité à faible volume, instructions de laboratoire. |
| QualiGP™ 2 / 2S (Automatique) | Plateau standard φ250 mm (en option φ203/φ300 mm), moteur de 1.1 kW, 50–600 ou 50–1000 tr/min. | Chargement pneumatique monopoint (5–60 N par échantillon). | Assurance qualité industrielle générale avec contrôle automatisé de la pression. |
| QualiGP™ 3 / 3S (Automatique) | Plateau standard φ250 mm (en option φ203/φ300 mm), moteur de 1.1 kW, 50–600 ou 50–1000 tr/min. | Chargement pneumatique monopoint (5–60 N par échantillon). | Préparation à haut volume permettant le traitement simultané de plusieurs supports. |
| QualiGP™ 4 / 4S (Double mode automatique) | plateaux φ200/φ250/φ300 mm, moteur lourd de 2.1 kW, 0–1000 tr/min. | Double mode : chargement par point unique (5–60 N) et par force centrale (20–200 N). | Tests industriels à haut débit, analyse des défaillances, alliages aérospatiaux. |
| QualiPol Auto-2CT | Deux plateaux de φ250 mm, moteurs indépendants, tête automatisée. | Chargement pneumatique de la tête avec stockage numérique des recettes. | Meulage et polissage haute performance à double station sans changement de plaque. |
Pour éviter que les vibrations de fonctionnement ne se transmettent à votre échantillon sous forme de marques indésirables, ces machines sont dotées de bases en fonte robustes analysées par modélisation informatique par éléments finis pour absorber les vibrations, accompagnées de systèmes de plateaux magnétiques à changement rapide et de canaux de rinçage intégrés qui éliminent instantanément les copeaux.
Paramètres clés pour l'optimisation de la qualité de surface
L’obtention de finitions de surface reproductibles repose sur l’équilibre de quatre variables opérationnelles principales :
- Vitesse de rotation du plateau et rotation relative : La rotation inverse (tête tournant dans le sens inverse du plateau) permet un enlèvement de matière rapide, tandis que la rotation parallèle produit une microfinition plus douce. Des modèles comme le QualiGP™ 4/4S offrent des vitesses réglables par paliers de 0 à 1 000 tr/min.
- Force appliquée vers le bas : Le chargement pneumatique précis, allant d'une force unique de 5 à 60 N jusqu'à une force centrale de 20 à 200 N sur le QualiGP™ 4, empêche l'inclinaison de l'échantillon et les dommages sous la surface.
- Dosage automatisé de la suspension : L'utilisation de distributeurs automatisés comme le QualiGP™ SF5 Slurry Feeder assure une lubrification constante lors de cycles manuels, semi-automatiques ou entièrement automatisés, sans gaspillage de suspensions de diamant coûteuses.
- Surveillance de la charge sur l'axe Z : La détection de la force en temps réel ajuste en permanence la force appliquée, contrôlant directement plus de trente pour cent de la qualité totale de la régularité de la surface !