Teoria e metodi di misurazione della profilometria di superficie.
La rugosità superficiale microscopica determina i livelli di attrito, i tassi di usura, le prestazioni delle guarnizioni e l'adesione dei rivestimenti sui componenti fabbricati. Per conformarsi agli standard globali (come ISO 21920, ISO 4287, ANSI B46.1 o ISO 25178), i profilometri di superficie quantificano la microtopografia utilizzando metodologie di misurazione a stilo di contatto (tattile) o senza contatto (ottica).
Teoria della profilometria dello stilo di contatto
La profilometria tattile si basa su uno stilo di diamante di precisione che attraversa fisicamente la superficie di un componente a velocità controllata. Quando lo stilo si solleva sulle micro-creste e si abbassa nelle valli, un trasduttore induttivo o piezoelettrico converte lo spostamento verticale in segnali elettrici per generare un profilo superficiale bidimensionale.
Meccanica di trazione con slittamento vs. senza slittamento
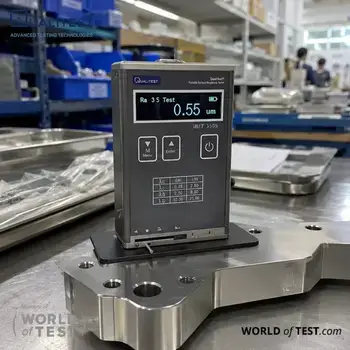
- Profilometria a slittamento (filtraggio passa-alto meccanico): Le unità di azionamento con slitta posizionano una scarpa metallica curva accanto alla punta dello stilo. La slitta assorbe meccanicamente ampie inclinazioni della superficie e ondulazioni a lunga lunghezza d'onda, consentendo a strumenti compatti, come il QualiSurf™ I, di valutare direttamente i parametri di rugosità primaria (Ra, Rz, Rq, Rt) attraverso lunghezze di taglio standard (0.25 mm, 0.8 mm, 2.5 mm).
- Profilometria di campo multiparametrica: I sistemi digitali ad alta precisione, come il TR-200 Plus, utilizzano uno stilo induttivo di diamante da 5 µm abbinato all'elaborazione del segnale digitale (DSP). Questa configurazione valuta oltre 20 parametri, incluso il gruppo kernel del cuscinetto (Rk, Rpk, Rvk) e curve del rapporto dei materiali (Mr1, Mr2), memorizzando fino a 100 gruppi di onde di profilo.
- Trasduttori staccabili e a foro esteso: Le configurazioni modulari, come QualiSurf™-200 e QualiSurf™-600, sono dotate di sonde divise per accedere a fori interni angusti e forme coniche. Per le pareti interne profonde di tubi e condotti, il QualiSurf™ II-S utilizza un cavo trasduttore esteso per misurare fino a 45 parametri di profilo distinti all'interno di fori difficilmente raggiungibili.
- Profilometria senza slittamento (separazione del profilo con riferimento a un punto di riferimento): Sistemi come il QualiSurf™ III-Plus muovono lo stilo lungo una guida di riferimento interna di precisione senza bisogno di un pattino di appoggio. Questo permette di isolare in modo indipendente il profilo primario (P), l'ondulazione (W) e la rugosità (R), un aspetto essenziale per la valutazione di filettature, pale di turbine e sedi valvole curve.
Teoria della profilometria ottica senza contatto
I profilometri ottici sostituiscono il contatto fisico dello stilo con fasci di luce, catturando porzioni complete di superficie per calcolare topografie areali 3D (S a , S z ) secondo la norma ISO 25178 senza graffiare substrati delicati. Seriamente, quale responsabile della qualità non preferirebbe acquisire una mappa completa della superficie 3D in pochi secondi? {I puristi del tatto sono scusati!}
- Profilometria confocale cromatica: Dirige la luce bianca attraverso una lente che focalizza le singole lunghezze d'onda di colore a distinte altezze verticali. La specifica lunghezza d'onda riflessa e messa a fuoco determina l'altitudine, consentendo di distinguere pendii ripidi e diverse riflettività dei materiali senza danneggiare la superficie.
- Interferometria a scansione di coerenza (CSI) e variazione di messa a fuoco: CSI divide i percorsi luminosi per misurare i modelli di interferenza delle onde, ottenendo una risoluzione di profondità verticale inferiore al nanometro su componenti ottici lisci. La variazione di messa a fuoco combina la sovrapposizione di immagini di profondità di campo per profilare componenti più ruvidi e con lati ripidi, come utensili da taglio in carburo e componenti realizzati con tecniche di produzione additiva.
Teoria del filtraggio matematico e della selezione dei parametri
I dati grezzi del profilo superficiale contengono una combinazione di macro-geometria, vibrazioni della macchina e micro-imperfezioni. Un'adeguata filtrazione matematica separa queste componenti prima del calcolo dei parametri.
Decomposizione del profilo tramite filtri di taglio
Un profilo misurato grezzo contiene tre distinte strutture spaziali:
- Forma (Errore di forma): Pendenza dimensionale ampia o macro-curvatura.
- Ondulazione (W): Onde di media lunghezza d'onda causate dalle vibrazioni del tornio o dalla dilatazione termica.
- Rugosità (R): Micro-irregolarità fini lasciate dai bordi degli utensili da taglio o dagli abrasivi.
I filtri di taglio gaussiani standard (λ c ) rimuovono la forma e l'ondulazione a lunga lunghezza d'onda per isolare le tracce di pura microrugosità.
Perché Ra È incompleto di per sé
Ra (rugosità media aritmetica) calcola la media di tutte le deviazioni di picco e di valle in un unico valore. Due superfici con valori di Ra identici possono presentare prestazioni funzionali completamente diverse:
- Distribuzione dei picchi e delle valli: Le punte affilate lacerano le guarnizioni fluide, mentre le valli arrotondate trattengono il lubrificante. Valutare Rz (altezza massima), Rk (profondità della rugosità del nucleo) e Mr1/Mr2 (rapporto di ritenzione dei fluidi) previene guasti prestazionali.
- Traccia 2D vs. dati areali 3D: Le tracce a linea singola possono non rilevare le cavità superficiali localizzate. Valutazione dei parametri areali 3D (Sa, Sz) fornisce una copertura superficiale completa per parti complesse realizzate con la produzione additiva e superfici ottiche.