材料除去の物理学とプレストン力学
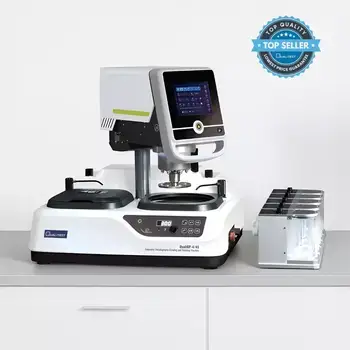
金属試料の準備には、表面の押しつぶされたり熱で損傷した材料を徹底的に除去し、微細な傷が一切ない真の微細構造を露出させる必要があります。QualiGP™シリーズのような高精度装置では、回転するプラテン(φ203 mm、φ250 mm、またはφ300 mmのホイールサイズ)に、硬質の炭化ケイ素紙、微細なダイヤモンド懸濁液、または極微細なアルミナスラリーなどの結合または遊離した研磨粒子を載せて、材料を除去します。
材料除去は、3つの異なる接触相互作用によって起こる。
- 耕作: 研磨粒子はすぐに切削するのではなく、金属に押し込まれて材料を横方向に押し出し、側面に沿って隆起したプラスチックの溝を形成する。
- 切断: 研磨剤は鋭い刃で食い込み、切り裂き、微細なカール状の金属片を巻き上げる。
- デッドメタルゾーンの形成: 小さな金属片が研磨刃の真下に挟まり、摩擦が増加して接触面が加熱される。
一体型の水洗浄路が、遊離した金属くずを常に洗い流し、プラテンが毎分1000回転または1400回転まで回転している間も熱安定性を維持します。
プレストン除去方程式
研究者たちは、材料が削り取られる速度を示す明確な数式を確立した。
dH / dt = K p · P · V
1秒あたりに除去される金属の厚さ(dH/dt)は、下向きに加えられる圧力(P)、下を高速で回転するディスクの線速度(V)、および研磨材の種類と合金の硬度に基づく摩擦係数(Kp )の3つの要素によって決まります。自動化されたQualiGP™ 4 / 4Sに搭載されている2.1 kWの高トルク可変速駆動装置や、QualiGP™ 2 / 3シリーズの1.1 kW駆動装置などの高トルク可変速駆動装置を使用すると、オペレーターはディスクの線速度(V)を調整して、試料面を変形させたり、下向きの力を過負荷にすることなく、除去率を高めることができます。
接触機構と空気圧制御
硬いダイヤモンド粒子が柔軟な研磨布や弾力性のあるパッドに押し付けられると、荷重は楕円形の接触面に分散されます。ヘルツ接触方程式は、柔軟なパッドが試料をクッションのように保護し、金属試料の鋭利な外縁が丸くなるのを防ぐ仕組みを示しています。
試料の歪みを防ぐには、加える下向きの圧力を正確に制御する必要がある。
- 一点荷重(5~60N): QualiGP™ 2、3、4シリーズで利用可能なシングルポイント式空気圧ヘッドは、個々のマウントを独立して押し下げ、さまざまなサンプル高さにおいて平坦な接触を維持します。
- 中心荷重(20~200N): デュアルモードのQualiGP™ 4 / 4Sに搭載されている中央ローディングクランプは、すべてのサンプルを頑丈なホルダー内に固定し、全体を単一の平面上にロックすることで、ハイスループットな前処理を実現します。
- 手動圧力検知(0~60N): コンパクトなQualiGP™ M-1Pro+は、リアルタイムのデジタル力モニタリング機能を搭載しており、卓上作業者に正確な加圧量を表示することで、再現性の高い手動研削作業を実現します。
連続的な調製ワークフローと自動投与
試料の準備は段階的な手順で行われ、より細かい粒度の研磨材を使用することで、その前の粗い研磨材によってできた深い傷を消していく。
- ステージ1:一次粗研削: あらかじめ設定したプラテン速度(150、300、または600回転/分)を使用して、粗目の研磨紙(P120~P320)にマウントした試験片を押し当てて平らにし、深い鋸痕をすぐに除去します。
- ステージ2:微粉砕の進行: より細かい番手の紙(P400からP2400まで)または構造化されたダイヤモンドディスクに切り替えてください。紙を交換するたびにマウントを90度回転させ、以前の粗い傷が新しい細かい線に置き換わっていることを確認してください。
- ステージ3:高反射研磨: 紙製のパッドから、ダイヤモンド液(3ミクロンから1ミクロンまで)を染み込ませた滑らかな織物またはベルベット製のパッドに切り替えてください。QualiGP™ SF5スラリーフィーダーを接続することで、液滴を正確に滴下でき、摩擦による急激な変化を防ぎ、液の無駄をなくします。
- ステージ4:化学エッチング: 穏やかなエッチング液を塗布することで、顕微鏡観察時に結晶粒界や微細構造相が明瞭に観察できるようになる。
機械構造とエンジニアリング仕様
Qualitest 機器構成は、ASTM E3などの国際規格に厳密に準拠しながら、特定の実験室試験量に合わせて調整されます。
| マシンモデル | ホイールサイズと駆動方式 | 負荷機構と圧力範囲 | 運用上の焦点 |
|---|
| QualiGP™ Mシリーズ(M-1Pro / M-1Pro+) | φ203 mmプラテン、0.75 kWモーター、可変速度0~1400回転/分(プリセット150/300/700/1400回転/分)。 | 手動による適用(M-1Pro+に0~60Nの力表示)。 | 実験台での手動調製、少量サンプルの品質保証、実験室での指導。 |
| QualiGP™ 2 / 2S(オートマチック) | φ250 mm プラテン標準(オプションで φ203/φ300 mm)、1.1 kW モーター、50~600 回転/分または 50~1000 回転/分。 | 一点式空気圧荷重(サンプルあたり5~60N)。 | 自動圧力制御による一般産業品質保証。 |
| QualiGP™ 3 / 3S(オートマチック) | φ250 mm プラテン標準(オプションで φ203/φ300 mm)、1.1 kW モーター、50~600 回転/分または 50~1000 回転/分。 | 一点式空気圧荷重(サンプルあたり5~60N)。 | 複数の試料を同時に処理する大量前処理。 |
| QualiGP™ 4 / 4S(自動デュアルモード) | φ200/φ250/φ300 mmのプラテン、強力な2.1 kWモーター、0~1000回転/分。 | デュアルモード:一点荷重(5~60N)および中央荷重(20~200N)。 | 高スループットの工業用試験、故障解析、航空宇宙用合金。 |
| QualiPol Auto-2CT | 直径250mmのプラテン2枚、独立モーター、自動ヘッド。 | デジタルレシピ保存機能を備えた空気圧式ヘッドローディングシステム。 | プレート交換不要の高効率二工程研削・研磨。 |
運転中の振動が試料に不要なチャタリング痕として伝わるのを防ぐため、これらの機械は、有限要素法によるコンピュータモデリングで解析された頑丈な鋳造ベースを備え、振動を吸収します。さらに、素早く交換できる磁気プラテンシステムと、切削屑を瞬時に除去する一体型フラッシュチャンネルも搭載されています。
表面品質最適化のための主要パラメータ
再現性のある表面仕上げを実現するには、主に4つの操作変数をバランスよく調整する必要があります。
- プラテン回転数と相対回転数: 逆回転(ヘッドがプラテンと逆方向に回転)は材料を素早く除去するのに対し、同方向回転はより滑らかな表面仕上げを実現します。QualiGP™ 4/4Sなどのモデルでは、0~1000回転/分の範囲で回転速度を段階的に調整できます。
- 下向きに加えた力: QualiGP™ 4では、5~60Nの単一荷重から20~200Nの中央荷重まで、精密な空気圧荷重をかけることで、試料の傾きや表面下の損傷を防ぎます。
- 自動スラリー注入: QualiGP™ SF5スラリーフィーダーのような自動ディスペンサーを使用することで、高価なダイヤモンド懸濁液を無駄にすることなく、手動、半自動、または全自動のサイクル全体にわたって安定した潤滑を維持できます。
- Z軸荷重監視: リアルタイムの力覚センシングにより、加える力を継続的に調整し、表面平滑度全体の30%以上を直接制御します!