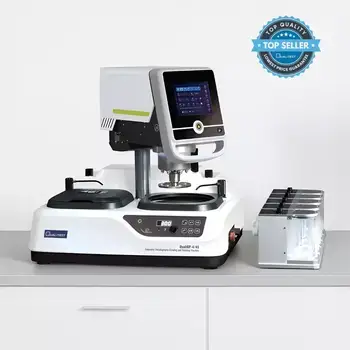
Física da Remoção de Material e Mecânica de Preston
A preparação de uma amostra metálica exige a remoção completa de todo e qualquer material superficial amassado e danificado pelo calor, até que a verdadeira microestrutura seja revelada sem um único arranhão microscópico. Em unidades de alta precisão, como a série QualiGP™, a remoção de material é feita por meio de discos giratórios (com diâmetros de 203 mm, 250 mm ou 300 mm) que transportam partículas abrasivas aglomeradas ou soltas, incluindo lixas duras de carbeto de silício, suspensões finas de diamante ou pastas de alumina microfina.
A remoção de material ocorre por meio de três interações de contato distintas:
- Arar: A partícula abrasiva não corta imediatamente. Em vez disso, ela penetra no metal e empurra o material lateralmente, formando micro-sulcos com saliências plásticas elevadas ao longo das laterais.
- corte: A lixa penetra com sua borda afiada, corta com facilidade e arranca lascas microscópicas de metal em formato de espiral.
- Formação da Zona de Metal Morto: Uma pequena cunha de metal presa fica retida logo abaixo da borda abrasiva, criando atrito extra e aquecendo a zona de contato.
Canais integrados de lavagem com água removem constantemente as limalhas de metal soltas, mantendo a estabilidade térmica enquanto as placas giram a até 1000 ou 1400 rpm.
A Equação de Remoção de Preston
Os pesquisadores estabeleceram uma fórmula matemática clara que mostra a velocidade com que o material é removido por raspagem:
dH / dt = K p · P · V
A espessura do metal removido por segundo ( dH/dt ) depende de três fatores: pressão descendente aplicada ( P ), velocidade linear do disco em movimento ( V ) e um coeficiente de atrito ( Kp ) baseado no tipo de abrasivo e na dureza da liga. Acionamentos de velocidade variável de alto torque, como o potente motor de 2.1 kW do QualiGP™ 4/4S automatizado ou os motores de 1.1 kW da série QualiGP™ 2/3, permitem que os operadores ajustem a velocidade linear do disco ( V ) para aumentar as taxas de remoção sem deformar a superfície da amostra ou sobrecarregar a força descendente.
Mecânica de Contato e Controle de Força Pneumática
Quando partículas duras de diamante pressionam um pano de polimento flexível ou uma almofada resiliente, a carga se distribui sobre uma área de contato elíptica. As equações de contato de Hertz demonstram como as almofadas flexíveis amortecem a amostra para evitar o arredondamento das bordas externas afiadas do metal.
Para evitar a distorção da amostra, é necessário um controle preciso da pressão descendente aplicada:
- Carregamento em ponto único (5–60 N): Disponíveis nas séries QualiGP™ 2, 3 e 4, as cabeças pneumáticas de ponto único pressionam suportes individuais de forma independente, mantendo um contato plano em diferentes alturas de amostra.
- Carregamento de força central (20–200 N): Presente no QualiGP™ 4 / 4S de modo duplo, o sistema de fixação central prende todas as amostras dentro de um suporte rígido, travando todo o conjunto em um único plano para preparação de alto rendimento.
- Sensor de pressão manual (0–60 N): A retificadora compacta QualiGP™ M-1Pro+ inclui monitoramento digital de força em tempo real, mostrando aos operadores de bancada a pressão exata aplicada para manter a retificação manual repetível.
Fluxo de trabalho de preparação sequencial e dosagem automatizada
A preparação da amostra segue uma estrutura em etapas, onde cada grão de lixa mais fino remove os sulcos mais profundos deixados pelo grão mais grosso anterior:
- Etapa 1: Desbaste primário: Alise as amostras montadas contra uma lixa de grão grosso (P120 a P320) usando velocidades de platina predefinidas (150, 300 ou 600 rpm) para remover imediatamente marcas de serra profundas.
- Etapa 2: Progressão da moagem fina: Passe por granulometrias de papel mais finas (P400 até P2400) ou discos de diamante estruturados. Gire o suporte noventa graus entre as trocas de papel para verificar se novas linhas finas substituem os riscos grosseiros anteriores.
- Etapa 3: Polimento de Alta Refletividade: Troque o papel por almofadas lisas de tecido ou veludo embebidas em fluidos diamantados (de 3 a 1 mícron). A conexão do alimentador de pasta QualiGP™ SF5 proporciona dosagem controlada de fluido gota a gota, evitando picos de fricção e eliminando o desperdício de fluido.
- Etapa 4: Ataque Químico: Aplique um fluido de ataque suave para revelar claramente os limites dos grãos e as fases microestruturais sob exame microscópico.
Arquiteturas de Máquinas e Especificações de Engenharia
Qualitest As configurações dos equipamentos correspondem a volumes específicos de testes de laboratório, estando em estrita conformidade com normas internacionais como a ASTM E3:
| Modelo de máquina | Dimensões das rodas e especificações de tração | Mecanismo de carregamento e faixa de pressão | Foco Operacional |
|---|
| QualiGP™ Série M (M-1Pro / M-1Pro+) | Prato de φ203 mm, motor de 0.75 kW, velocidade variável de 0 a 1400 rpm (pré-ajustados em 150/300/700/1400 rpm). | Aplicação manual (exibição da força de 0 a 60 N no M-1Pro+). | Preparação manual em bancada, controle de qualidade de baixo volume, instruções de laboratório. |
| QualiGP™ 2 / 2S (Automático) | Placa de φ250 mm padrão (opcional φ203/φ300 mm), motor de 1.1 kW, 50–600 ou 50–1000 rpm. | Carregamento pneumático em ponto único (5–60 N por amostra). | Garantia de qualidade industrial geral com controle de pressão automatizado. |
| QualiGP™ 3 / 3S (Automático) | Placa de φ250 mm padrão (opcional φ203/φ300 mm), motor de 1.1 kW, 50–600 ou 50–1000 rpm. | Carregamento pneumático em ponto único (5–60 N por amostra). | Processamento de alto volume de preparações com múltiplas montagens simultâneas. |
| QualiGP™ 4 / 4S (Modo Duplo Automático) | Pratos de φ200/φ250/φ300 mm, motor pesado de 2.1 kW, 0–1000 rpm. | Modo duplo: carregamento de ponto único (5–60 N) e carregamento de força central (20–200 N). | Testes industriais de alto rendimento, análise de falhas, ligas aeroespaciais. |
| QualiPol Auto-2CT | Duas placas de φ250 mm, motores independentes, cabeçote automatizado. | Carregamento pneumático da cabeça com armazenamento digital de receitas. | Retificação e polimento de alta eficiência em estação dupla, sem necessidade de troca de discos. |
Para evitar que vibrações operacionais sejam transferidas para sua amostra como marcas de vibração indesejadas, essas máquinas apresentam bases de ferro fundido reforçadas, analisadas com modelagem computacional de elementos finitos para absorver vibrações, acompanhadas de sistemas de placas magnéticas de troca rápida e canais de descarga integrados que removem os resíduos instantaneamente.
Parâmetros-chave para otimização da qualidade da superfície
A obtenção de acabamentos de superfície consistentes depende do equilíbrio de quatro variáveis operacionais principais:
- RPM da plataforma e rotação relativa: A rotação contrária (cabeça girando no sentido oposto ao da base) remove o material rapidamente, enquanto a rotação conjunta produz um microacabamento mais suave. Modelos como o QualiGP™ 4/4S permitem velocidades ajustáveis em incrementos de 0 a 1000 rpm.
- Força aplicada para baixo: O carregamento pneumático preciso, que varia de uma força única de 5 a 60 N até uma força central de 20 a 200 N no QualiGP™ 4, evita a inclinação da amostra e danos à subsuperfície.
- Dosagem automatizada de chorume: O uso de dosadores automáticos, como o alimentador de pasta abrasiva QualiGP™ SF5, mantém a lubrificação constante em ciclos manuais, semiautomáticos ou totalmente automatizados, sem desperdiçar suspensões diamantadas caras.
- Monitoramento da carga no eixo Z: O sensor de força em tempo real ajusta continuamente a força aplicada, controlando diretamente mais de trinta por cento da qualidade total da suavidade da superfície!