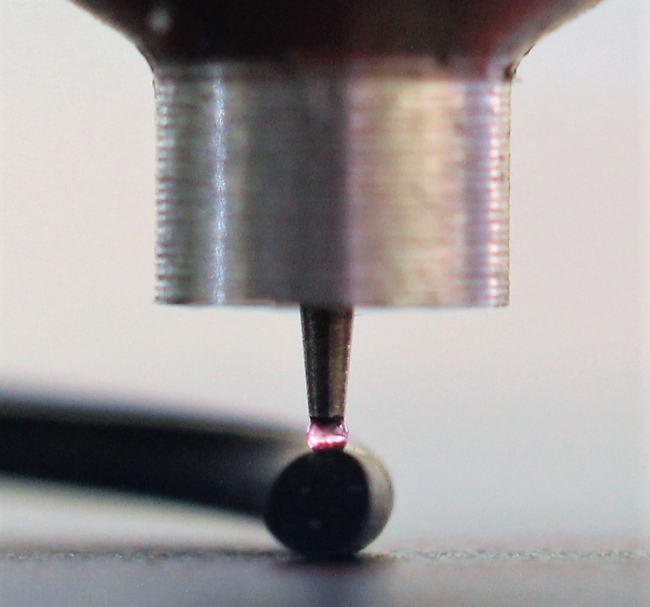
IRHD Mikro Sertlik Ölçme Cihazı
Mevcut Modeller:
O-ringlerin ve küçük kauçuk bileşenlerin düşük hacimli otomatik seri testi için lazer merkezleme cihazına sahip Micro-IRHD sertlik test cihazı | ![]() |
![]() | O-ring ve küçük kauçuk bileşenlerin yüksek hacimli otomatik seri testi için lazer merkezleme cihazı ve dönen numune tutucuya sahip Micro-IRHD sertlik test cihazı (Dönme) |
Neden IRHD Mikro Sertlik Ölçme Cihazını Seçmelisiniz?
1. Genel Bakış Lazer merkezleme cihazlı Micro-IRHD Sertlik ölçüm cihazı:
Bu cihaz mikronların otomatik olarak ölçülmesini sağlar
IRHD sertlik test cihazı Numune tutucuya yerleştirilen bir test parçası için.
- Ölçüm için parçayı doğru bir şekilde konumlandırmak amacıyla lazer merkezleme cihazı ve motor kontrollü numune tutucu ile donatılmıştır.
- Numune tutucu, test parçasını lazer merkezleme aracının altına hareket ettirir ve mikro IRHD test ünitesinin altında optimum test noktasını konumlandırır.
- Konumlandırma ve sertlik ölçümü otomatik olarak yapıldığından operatör müdahalesine gerek kalmaz.
Bu alet, özellikle manuel olarak merkezlenmesi zor olan küçük parçalarla uğraşırken, hızlı ve tutarlı sonuçlar elde etmek için mükemmeldir.
1.2. Lazer merkezleme cihazlı Micro-IRHD Sertlik ölçüm cihazının kullanımı:
Bu aletin kayan numune tutma mekanizması, tek bir parçanın test edilmesine olanak tanır ve her testten sonra parçanın manuel olarak değiştirilmesini gerektirir.
Testi gerçekleştirmek için şu adımları izleyin:
- Test edilecek parçayı motor kontrollü numune tutucunun test çizgisine yerleştirin.
- Ürün kimliğini giriniz.
- Başlat düğmesine basın.
- Test tamamlandıktan sonra numune tutucunun başlangıç pozisyonuna dönmesini bekleyin.
- Test edilen parçayı çıkarın ve test edilecek sıradaki parçayı numune tutucuya yerleştirin.
- Elde edilen sonuçlar kayıt altına alınmak üzere yazdırılabilir ve saklanabilir.
2. Lazer merkezleme cihazı ve dönen numune tutucuya sahip Mikro-IRHD Sertlik Ölçme Cihazı için Son Teknoloji:
Lazer merkezleme sistemine sahip IRHD Mikro Sertlik Ölçme Cihazı, küçük parçaların sertliğini otomatik olarak ölçmek için en gelişmiş çözümü temsil etmektedir.
Testi yapmak için sadece şunları yapmanız gerekiyor:
- Ölçülecek parçaların kimliğini giriniz.
- Parçaları numune tutucu diskin üzerine yerleştirin.
- Başlata basınız.
Numune tutucu disk dönmeyi başlatırken, lazer merkezleme cihazı test noktasını hassas bir şekilde belirler. Sertlik test cihazı daha sonra testi belirlenen konumlarda gerçekleştirir.
Bu konumlandırma ve ölçüm süreci ölçüm hattına yerleştirilen tüm parçalar için otomatik olarak tekrarlanır ve operatör müdahalesine gerek kalmaz.
Ölçüm sonuçları önceden belirlenen tolerans limitleri ile karşılaştırılır ve otomatik olarak veri tabanına kaydedilir.
2.1. Lazer merkezleme cihazı ve dönen numune tutucuya sahip Micro-IRHD Sertlik ölçüm cihazının uygulamaları:
Cihaz seri ölçüm olanağı sağlar
f O-ringlerde ve küçük parçalarda Micro-IRHD sertliği, numune konumlandırmada insan etkisini ortadan kaldırır.
Alet özellikle aşağıdaki uygulamalar için faydalıdır:
- İstatistiksel bazda tekrarlanan testleri gerektiren ürün onayı veya Kalite Kontrol testleri.
- Kalıp onay testleri.
- Süreç yeterlilik analizi.
- Manuel olarak merkezlenmesi zor olan küçük parçaların test edilmesi.
Kalınlığı 1 ile 20 mm arasında değişen O-ringler veya küçük parçalar test edilebilir.
Ayrıca, standart numunelerle testler yapmak için lazer test süreci duraklatılabilir.
Özel Plus
RUBY GİRİNTİCİ:
Micro-IRHD sertlik ölçerler için Ruby bilyalı girinti ucu kullanan küresel üretici, şunları garanti eder:
- Topun mükemmel küreselliği.
- Mükemmel yüzey kalitesi.
- Zamanla minimum top aşınması.

Akredite KALİBRASYON:
Cihaz, kalibrasyon laboratuvarı tarafından verilen Akredite kalibrasyon sertifikası ile birlikte sağlanabilir.
SİMETRİK OLMAYAN PARÇALAR ÜZERİNDEKİ TESTLER:
Yazılım, parçalarınızın taranmasını ve her ürün için uygun ölçüm noktasının tanımlanıp saklanmasını sağlar.

IRHD Mikro Sertlik Ölçme Cihazı Yazılımı
HardnessCheck Yazılımı:
Yazılım, testlerin otomatik yürütülmesini optimize etmek için tasarlanmıştır ve aşağıdaki özellikleri sunmaktadır:
- Ürünlerin hızlı tanımlanması.
- Test edilen ürüne göre cihazın otomatik olarak yapılandırılması.
- Ürün için belirlenen tolerans limitleri ile otomatik karşılaştırma.
- Sonuçların, eğrilerin ve çıktıların SQL veritabanında depolanması.
- İstatistiksel analiz yetenekleri.
- İstenilen dilde özelleştirilmiş raporların oluşturulması.

Parça Tarama Fonksiyonu: Simetrik Olmayan Parçaları Otomatik Olarak Ölçün:
Parça Tarama Fonksiyonu, karmaşık ve simetrik olmayan parçalarda bile otomatik sertlik ölçümü için belirli konumların seçilmesine olanak tanır.
Her ölçüm pozisyonu ilgili ürün koduna bağlıdır ve gelecekteki ölçümler için otomatik olarak kaydedilir. Bu özellik, sonraki partiler için tutarlı ve doğru test yapılmasını sağlar.

Hesaplanan Sonuçlar: IRHD Sertliği
Yazılım, ilgili standartlar ve ürün özellikleri tarafından zorunlu kılınan tüm hesaplamaları kapsayan kişiselleştirilmiş test prosedürleri oluşturma esnekliği sağlar. Özel sayfa, mevcut tüm hesaplamaları ayrıntılı olarak özetler ve açıklar.

Test raporu:
Test raporu yazdırılabilir veya mevcut dillerden herhangi birinde PDF dosyası olarak kaydedilebilir. Kullanıcılar, test raporunun biçimini kendi tercihlerine göre özelleştirme seçeneğine sahiptir.

Tolerans Sınırları:
Datagest programı ile her bir Ürün, Müşteri, Test Prosedürü ve Yaşlandırma İşlemi için hassas tolerans limitleri belirleyebilirsiniz.
Hesaplanan her sonuç için hem tolerans limitlerini hem de alarm limitlerini tanımlama esnekliğine sahipsiniz.
Her testin sonunda, sonuçlar ile belirtilen tolerans limitleri arasında otomatik bir karşılaştırma yapılır. Test sonuçları, bu karşılaştırmanın sonucuna göre renk kodludur (Yeşil, Sarı veya Kırmızı).
Kontrolün sonucu daha sonra test sonuçlarıyla birlikte veri tabanında saklanır.

Devam Eden Testlerin İstatistikleri:
Programlar devam eden testlerin istatistiksel analizini otomatik olarak gerçekleştirir ve aşağıdaki gibi temel parametreleri hesaplar:
- Maksimum
- asgari
- Ortalama
- Medyan
- Standart sapma
- Cp (Süreç Yetenek Endeksi)
- Cpk (Hem proses ortalamasını hem de değişkenliği dikkate alan Proses Yetenek Endeksi)
Ayrıca sonuçları temsil eden Gauss eğrisi, tolerans limitlerinin yanında görüntülenerek, devam eden testlerin ilerleyişi hakkında anında görünürlük sağlanır.
Datagest programı, kaydedilen sonuçlar için daha kapsamlı istatistiksel analiz seçenekleri sunarak, verilerin sıraya, partiye, tarihe vb. göre gruplandırılmasına dayalı X ve R Grafiklerinin oluşturulmasına olanak sağlar.

Mikro IRHD Girinti Yönteminin Temel Prensibi
IRHD Mikro Sertlik Test Cihazı, kontrollü statik kuvvetler altında küresel bir girintinin test parçasına nüfuz derinliğini ölçerek elastomer sertliğini belirler. ISO 48-2 (Yöntem M), ASTM D1415, ASTM D1414 ve FIAT 50408 dahil olmak üzere uluslararası standartlar, gerçek numune yer değiştirmesini yüzey düzensizliklerinden ayırmak için diferansiyel, iki aşamalı bir yükleme dizisi tanımlar:
- İlk Küçük Temas (L)0): Mücevher kalitesinde sentetik bir yakut küre (0.395 mm çapında), halka şeklindeki bir oturma ayağının içinde 5 saniye boyunca 0.0083 N'luk bir temas kuvvetiyle numuneye bastırılır. Bu, tam bir sıfır yer değiştirme taban çizgisi oluşturur.
- Ana Girinti Yükü (L)1): Toplam yükü 0.1533 N'ye çıkarmak için 30 saniyelik bir bekleme süresi boyunca ilave bir girinti kuvveti uygulanır ve bu da yakut kürenin elastomer matrisin içine daha derinlere itilmesini sağlar.
- Nüfuz Derinliği Dönüşümü: Sistem, küçük ve büyük yükler arasındaki net yer değiştirmeyi (d) ölçer ve penetrasyon derinliğini 0 ile 100 arasında bir Uluslararası Kauçuk Sertlik Derecesine dönüştürür; bu işlem, belirli bir çözünürlükte görüntülenir. 0.01 IRHD puanı.
İzotropik elastik malzemeler için, penetrasyon derinliği, doğrusal olmayan Hertz temas denklemleri kullanılarak doğrudan Young modülüne (E) dönüştürülebilir:
F = (4/3) × E* × R1/2 × d3/2
IRHD değeri 0, elastik modülü sıfır olan bir malzemeyi temsil ederken, 100 ise sonsuz derecede rijit bir cismi temsil eder.
M Yöntemi (Mikro) ve N Yöntemi (Makro) Teorisi ve Parametreleri
Standart makro test (Yöntem N), sert destek örslerinin yer değiştirme hesaplamasını bozmasını önlemek için kalın numuneler gerektirir. Mikro test (Yöntem M), girinti geometrisini ve uygulanan kuvvetleri orantılı olarak küçülterek ince levhalar (≥ 1.0 mm), O-ring kesitleri ve küçük kalıplanmış contalar üzerinde tahribatsız değerlendirmeler yapılmasını sağlar.
| Test Parametresi | Standart Makro IRHD (Yöntem N) | Mikro IRHD (Yöntem M) | Qualitest Sistem Yöntemi Uygulaması |
|---|---|---|---|
| Birincil Standartlar | ISO 48-2, ASTM D1415 | ISO 48-2 (Yöntem M), ASTM D1415, ASTM D1414 | ISO 48-2, ASTM D1414 ve FIAT 50408 standartlarına tamamen uygundur. |
| Girinti Geometrisi | 2.50 mm çelik küre | 0.395 mm küre | Sentetik yakut küre (0.395 mm) |
| Temas Yükü (L)0) | 0.30 N | 0.0083 N | Kapalı devre yük hücresi kuvvet kontrolü |
| Toplam Kuvvet (L1) | 5.40 N | 0.1533 N | Sürtünmesiz yük hücresi kuvvet uygulaması |
| Numune Kalınlığı | ≥ 6.0 mm kalıplanmış levhalar | ≥ 2.0 mm (≥ 1.0 mm düzeltilmiş) | 1.0 mm ila 20.0 mm (60.0 mm seçeneği) |
| Ölçüm Adımı | 0.1 IRHD | 0.1 IRHD | 0.01 IRHD puanı |
Difüzyon hızları numune hacmiyle orantılı olduğundan, M Yönteminin ince kesitlere uygulanması, bir parçanın kalınlık profili boyunca yerel çapraz bağlama gradyanlarının, sıvı şişmesinin veya termal bozulmanın doğrudan izlenmesine olanak tanır.
Kuvvet Kontrolü ve Lazer Güdümlü Merkezleme Metodolojileri
Geleneksel mikro test cihazları, mekanik sürtünme direnci oluşturan asılı ağırlıklar veya yaylı kollar kullanır. IRHD Mikro Sertlik Test Cihazımız ise modern kuvvet uygulama ve hizalama yöntemlerini bünyesinde barındırır:
- Yük Hücresi Kuvveti Uygulama Yöntemi: Doğrudan dinamik yük sensörleri, mekanik ağırlıkların yerini alarak sürtünme direncini ortadan kaldırır ve hem L hem de L sırasında hassas kuvvet uygulamasını sağlar.0 ve ben1 Yükleme aşamaları.
- Ruby Küre Temas Mekaniği: Sentetik yakut, düşük yüzey sürtünmesi ve deformasyona karşı aşırı direnç sağlayarak binlerce test döngüsü boyunca sabit bir küre yarıçapını (0.395 mm) korur.
- Lazerle Yönlendirilen Tepe Noktası Hizalama Yöntemi: Kavisli O-ringlerin test edilmesi, girintinin kesitin en yüksek noktasına yerleştirilmesini gerektirir. Bu ünite, parça profilini taramak, geometrik tepe noktasını otomatik olarak bulmak ve numuneyi manuel ayarlama gerektirmeden girintinin altına yerleştirmek için 2. sınıf bir lazer bulucu (0.002 mm sensör çözünürlüğü) ile motorlu bir numune tablasını (0.005 mm konumlandırma hassasiyeti) birleştirir.
- Otomatik Numune İşleme Yöntemleri: Tek parça konumlandırma için kayar tutucu yöntemi veya tek bir işlemde birden fazla O-ring üzerinde sürekli otomatik seri test için döner disk tutucu yöntemi sunar.
Viskoelastik Hesaplama Yöntemleri ve Profil Tarama
Kauçuklar, girinti testi sırasında zamana bağlı viskoelastik tepkiler sergiler. Sertlik Kontrolü analiz yazılımımız, test çalışması sırasında ve sonrasında özel hesaplama yöntemleri uygular:
- Gerilim Gevşeme Açısı Yöntemi: Sabit girinti yer değiştirmesi korunurken, zaman içinde kuvvet azalmasını ölçer ve gerilim gevşeme eğrisinin eğim açısını hesaplar.
- Histerezis Kaybı Hesaplaması: Yük geri çekilmesi sırasında girinti ucunun geri kazanım derinliğini değerlendirerek mekanik enerji dağılımını izler.
- Kalınlık Düzeltme Algoritması: İnce sac levhaları (1.0 mm ila 2.0 mm) test ederken, sert destek örsüne yakınlık, yapay olarak yüksek sertlik değerlerine neden olur. Sistem, örs sınır etkilerini ortadan kaldırmak için algoritmik kalınlık düzeltme formülleri uygular.
- Parça Tarama Yöntemi: Karmaşık, simetrik olmayan profiller için sistem, numune geometrisini tarar, çok noktalı ölçüm koordinatları oluşturur ve bu uzamsal koordinatları toplu otomasyon için belirli parça numaralarına kaydeder.
Hassasiyet Ölçütleri ve Kalibrasyon Doğrulama Yöntemleri
IRHD Mikro Sertlik Test Cihazı ile girinti yerleştirme işleminin otomatikleştirilmesi, operatör varyansını azaltarak 0.22 IRHD'lik doğrulanmış bir ölçüm tekrarlanabilirliği sağlar. Düşük modüllü silikonları veya yumuşak köpük contaları değerlendirirken, IRHD Supersoft (IRHD-ss) test yönteminin uygulanması, Shore A ölçeklerine göre çok daha net malzeme farklılaştırması sağlar.
Sistem kalibrasyonu, ISO 48-2 tarafından öngörülen üç aşamalı bir doğrulama yöntemini izler:
- Geometrik Doğrulama: Yakut uçlu kürenin çapının ve halka şeklindeki tabanının boyutlarının optik olarak ölçülmesi.
- Kuvvet Sensörü Doğrulama: 0.0083 N ve 0.1533 N yükleme eşiklerinde izlenebilir kuvvet standartlarına göre doğrudan yük hücresi doğrulaması.
- Yer Değiştirme Kalibrasyonu: Belirli yükleme aralıklarında dikey girinti yer değiştirmesinin optik ölçümü.
Referans standartları | |||||
| ENSTRÜMANIN UYDUĞU STANDARTLAR: ASTM D1414; ISO 48-2; ASTM D1415; FIAT 50408; | |||||
Enstrüman Özellikleri | |||||
| TEST MODALİTESİ Numune tutma diskinin test hattı boyunca yerleştirilen parçaların seri otomatik testi | ÖLÇÜ BİRİMİ IRHD-M (mikro) | ||||
| Çözüm 0.01 irhd noktası |
| ||||
| CİHAZ KONTROLÜ Sertlik yazılımı ile | ||||
Yazılım | |||||
| TOLERANS DOĞRULAMA Test sonuçlarının ürün için belirlenen tolerans limitleri ile karşılaştırılması | SONUÇ DEPOLAMA Test sonuçları ve eğriler, yazılımla birlikte yüklenen SQL veritabanına kaydedilir. | ||||
| GRAFİKLER Ortalama, standart sapma, min, maks, Cp, Cpk test sonuçları. X-Grafik ve Gauss dağılımı | VERİ ANALİZİ Sınıf 2 lazer sensörü Çözünürlük: 0.005 mm | ||||
HESAPLANAN SONUÇLAR
| YAZILIM KULLANIM DİLLERİ İtalyanca, İngilizce, Fransızca, İspanyolca, Almanca, Portekizce, Rusça, Çince, Japonca, Türkçe, Lehçe, Çekçe | ||||
Güvenlik cihazları | |||||
| ETİKETLEME CE Etiketleme | |||||
Kalibrasyon | |||||
KALİBRASYON
| |||||
Teknik özellikler | |||||
| GÜÇ KAYNAĞI 110-240 V, 50/60 Hz, 15 W, tek fazlı | BOYUTLAR (G x D x Y) 470 x 350 x 600 mm | ||||
| AĞIRLIK 37 Kg | |||||
Kişisel Bilgisayar (isteğe bağlı) | |||||
| KİŞİSEL BİLGİSAYAR (İSTEĞE BAĞLI) Minimum Yapılandırma: Intel Core i5 4 GB RAM. Uyumlu İşletim Sistemleri: Windows 10; USB Kablosu (dahil) ile cihaza bağlantı | |||||