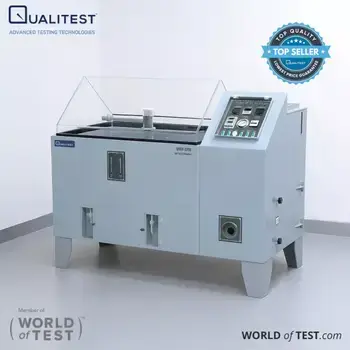
Cámara de niebla salina: Cómo la serie de cabinas de niebla QSST acelera las pruebas de corrosión
Una cámara de niebla salina comprime en horas o días lo que tardaría años de exposición atmosférica, lo que permite a una planta verificar un proceso de recubrimiento o pintura antes de enviar un solo lote no conforme. La serie QSST de cámaras de niebla salina de Qualitest Ofrece esa capacidad en cuatro volúmenes de trabajo, desde 108 L hasta 800 L, cumpliendo plenamente con las normas ASTM B117, ISO 9227, JIS Z 2371, ASTM B368 y ASTM G85.
Las siguientes secciones describen el principio de funcionamiento, las cuatro metodologías de prueba que admite el gabinete QSST y la lógica de selección para adaptar un modelo a su rendimiento, suministro eléctrico y geometría de la muestra.
Cómo funciona una cámara de niebla salina
Una cámara de niebla salina acelera la corrosión al mantener las muestras recubiertas dentro de un gabinete sellado lleno de una fina niebla de cloruro de sodio al 5 % a 35 °C. Los iones cloruro descomponen las películas de óxido pasivas, la atmósfera cálida y húmeda mantiene una capa electrolítica continua en cada superficie y el ataque electroquímico se produce órdenes de magnitud más rápido que la exposición natural.
Mecanismo de corrosión: electroquímica acuosa bajo ataque de cloruros
Las pruebas de niebla salina se basan en la corrosión electroquímica acuosa, no en el grabado químico. Para que se produzca la reacción, deben coexistir tres condiciones en la superficie del metal, y la cámara las genera simultáneamente: una película electrolítica continua, oxígeno disuelto y especies iónicas agresivas.
La niebla salina se condensa formando una fina película de salmuera sobre cada superficie expuesta. El cloruro de sodio se disocia en iones Na⁺ y Cl⁻, lo que hace que la película sea conductora y permite la formación de microceldas galvánicas entre áreas heterogéneas del metal. En los sitios anódicos, el metal pierde electrones y se disuelve.
Fe → Fe²⁺ + 2e⁻
En los sitios catódicos, el oxígeno disuelto acepta esos electrones:
O₂ + 2H₂O + 4e⁻ → 4OH⁻
Los iones Fe²⁺ se difunden a través de la película y reaccionan con el hidróxido y el oxígeno atmosférico para formar óxidos de hierro hidratados, el óxido rojo visible en un panel dañado. Los iones cloruro son el acelerador. Penetran las capas de óxido pasivas en el acero, el aluminio y el zinc, y alteran la película protectora que, de otro modo, ralentizaría el ataque en agua pura. Mantener la cámara a 35 °C aumenta la cinética de la reacción aproximadamente dos o tres veces por encima de la velocidad a temperatura ambiente.
Un recubrimiento retrasa esta cadena separando físicamente el metal del electrolito, oxidándose primero de forma selectiva o liberando iones inhibidores. La cámara reduce el tiempo hasta la primera falla visible a un intervalo que el equipo de control de calidad puede aprovechar en un solo turno.
Cómo la cámara genera la niebla
La torre de atomización QSST produce niebla mediante atomización de Bernoulli, no por ebullición ni ultrasonidos. Aire comprimido limpio a una presión de 0.07 a 0.17 MPa se acelera a través de una boquilla de vidrio tipo venturi. El flujo de aire a alta velocidad crea una caída de presión localizada que eleva la solución salina por un tubo de alimentación adyacente. Ambos flujos chocan en la punta de la boquilla y fragmentan la solución en microgotas que se dispersan uniformemente por la cámara de trabajo.
Tres condiciones diseñadas específicamente mantienen la niebla uniforme y lo suficientemente corrosiva como para cumplir con los estándares:
- Precalentamiento de la torre de saturación. La torre humidificadora calienta el aire comprimido a unos 47 °C y lo satura con vapor de agua antes de la atomización. Sin este paso, el aire más seco evapora las gotas en la boquilla y concentra la solución de forma desigual en toda la cámara.
- Tapa de sellado en forma de V. El ángulo de inclinación de 100° del techo de la cubierta QSST dirige el condensado hacia las paredes en lugar de dejar que las gotas caigan sobre las muestras, lo que enjuagaría la superficie e invalidaría la prueba.
- Tasa de recolección calibrada. Las normas ASTM B117 e ISO 9227 exigen que la niebla se asiente a una velocidad de 1.0 a 2.0 mL por hora por cada 80 cm² de superficie horizontal, promediada durante al menos 16 horas. El QSST incluye colectores de niebla cónicos con embudos de 100 mm y cilindros graduados para que el operador verifique la velocidad en cada turno. Esta es la comprobación de campo más importante para el cumplimiento de la normativa en la cámara.
Métodos de prueba compatibles con la serie QSST
El mismo sistema de herrajes para gabinetes se somete a cuatro métodos de prueba distintos, modificando la composición química de la solución y, en un caso, la temperatura de la cámara. Cada método se centra en una familia diferente de recubrimientos.
Ensayo de niebla salina neutra (NSS), según ASTM B117 e ISO 9227.
Método estándar. La cámara pulveriza una solución de NaCl al 5% con un pH de 6.5 a 7.2 y mantiene la sala de trabajo a 35 °C ± 2 °C. El sistema NSS se aplica a metales desnudos, recubrimientos de zinc y aleaciones de zinc, recubrimientos de conversión, capas de óxido anódico y sistemas de pintura o polvo orgánico. Los periodos de aceptación típicos oscilan entre 24 y 1,000 horas, según las especificaciones del recubrimiento.
Ensayo de niebla salina con ácido acético (AASS), según la norma ISO 9227.
La solución salina se acidifica con ácido acético glacial hasta alcanzar un pH de 3.1 a 3.3, manteniendo la temperatura a 35 °C. El pH más bajo acelera el ataque a los recubrimientos decorativos de cobre, níquel y cromo, así como a ciertos recubrimientos anódicos y orgánicos sobre aluminio.
Ensayo de niebla salina con ácido acético acelerado con cobre (CASS), según ASTM B368 e ISO 9227.
El operario añade cloruro de cobre(II) dihidratado a la solución acidificada a una concentración de 0.26 g/L y eleva la temperatura de la sala de trabajo a 50 °C, lo que se encuentra dentro del rango de temperatura QSST. El CASS es el más agresivo de los tres y se utiliza normalmente para cromados decorativos gruesos en plástico, molduras de automóviles y sistemas de níquel-cromo de alta gama, donde una exposición de 22 horas al CASS sustituye a una prueba NSS mucho más prolongada.
Procedimientos modificados de niebla salina, según ASTM G85 y ASTM D1735.
La norma ASTM G85 abarca variantes cíclicas y modificadas, como la prueba de niebla cíclica con electrolito diluido y la prueba de niebla salina suplementada con SO₂. La norma ASTM D1735 especifica la exposición a niebla de agua para la evaluación de la resistencia al agua de los recubrimientos. El sistema de atomización QSST y el temporizador programable permiten realizar estos ciclos cuando el plan de pruebas lo requiere.
Cómo seleccionar un modelo de cámara de niebla salina QSST
La elección del modelo depende de tres factores: el lote de muestras más grande que se necesita analizar a la vez, los métodos que se utilizarán y el suministro de servicios públicos disponible en el sitio. La tabla de especificaciones detallada se publica más arriba; la lógica práctica de selección es la siguiente.
- QSST-108L (volumen útil de 108 L, hasta 28 paneles). Laboratorios de I+D, auditorías en proceso, control de calidad de fijaciones y componentes pequeños. La sala de trabajo de 600 × 400 × 450 mm admite paneles estándar de 150 × 70 mm y pequeños ensamblajes. Tapa manual, potencia de 2.2 kW.
- QSST-270L (270 L, hasta 70 paneles). Control de calidad de producción para talleres de galvanoplastia y pintura con producción constante. Misma carga de 2.2 kW que la unidad de 108 L, pero con 2.5 veces la capacidad del panel, lo que resulta ideal para ciclos NSS continuos de 96 horas en lotes rotativos.
- QSST-480L (480 L, hasta 108 paneles). Fabricantes de alto volumen de productos para la industria automotriz, ferretería y recubrimientos arquitectónicos. La cubierta neumática reduce el esfuerzo del operario durante los cambios de turno. Carga de 3.8 kW y consumo de solución salina de 25 L por día.
- QSST-800L (800 L, hasta 120 paneles). Piezas de gran tamaño, como subconjuntos de automóviles, elementos de fijación estructurales a granel y carcasas de electrodomésticos. La sala de trabajo de 1600 × 800 × 1000 mm y la cubierta neumática permiten el funcionamiento de un laboratorio de pruebas especializado.
Antes de especificar cualquier modelo, confirme tres condiciones del sitio: la geometría de la muestra individual más grande debe caber en la sala de trabajo con un margen de inclinación de 15° a 30°, el suministro de aire comprimido debe proporcionar aire libre de aceite y agua a una presión de 0.4 a 0.8 MPa y un caudal de 1 a 2 m³/h, y debe disponerse de agua desmineralizada para la torre de saturación a razón de 30 a 40 L por día. La cámara no podrá mantener una niebla adecuada sin estos servicios.
Para una correlación atmosférica en condiciones reales, las pruebas de niebla salina por sí solas no son suficientes. Combine la prueba QSST con una cámara de pruebas de corrosión cíclica cuando el objetivo del programa sea la predicción de la vida útil en lugar del control del proceso.
Industrias y aplicaciones
La serie de cámaras de niebla salina QSST respalda los programas de calidad en:
- Automoción y transporte. Paneles de la carrocería, elementos de fijación, componentes del sistema de combustible, componentes de los frenos, molduras y piezas de los bajos del vehículo expuestas a la sal de la carretera.
- Aeroespacial y defensa. Aleaciones recubiertas, elementos de fijación chapados y conjuntos que cumplen con las especificaciones MIL-STD y del contratista principal.
- Herrajes para la construcción y la arquitectura. Acero galvanizado, perfiles extruidos con recubrimiento en polvo y aluminio anodizado utilizados en ambientes costeros o industriales.
- Electrónica y electricidad. Los revestimientos de los conectores, los recubrimientos de las carcasas y los recubrimientos de protección de las placas de circuito impreso se someten a pruebas para su uso en ambientes marinos y húmedos.
- Fabricación en general. Líneas de galvanoplastia, talleres de pintura y líneas de recubrimiento electroforético que supervisan la química del pretratamiento mediante periodos de aceptación de entre 96 y 240 horas.
Preguntas frecuentes
¿Qué prueba una cámara de niebla salina?
Una cámara de niebla salina pone a prueba la resistencia a la corrosión de recubrimientos y tratamientos superficiales en sustratos metálicos. Expone las muestras a una niebla controlada de cloruro de sodio al 5 % a 35 °C; posteriormente, los operarios inspeccionan los paneles a intervalos preestablecidos para detectar óxido, ampollas, socavaduras o delaminación del recubrimiento, según una especificación de aprobado/reprobado definida en el plano del producto.
¿Una cámara de niebla salina es lo mismo que una cabina de niebla?
Sí. Cámara de niebla salina, probador de niebla salina, cabina de niebla salina y aparato de niebla se refieren a la misma clase de equipo definida por ASTM B117. ISO 9227 denomina al mismo aparato cabina de niebla salina. Los cuatro términos aparecen indistintamente en hojas de datos, especificaciones de calidad y documentos de adquisición.
¿Cuál es la diferencia entre las pruebas NSS, AASS y CASS?
El proceso NSS utiliza una solución neutra de NaCl al 5 % a 35 °C para metales y recubrimientos en general. El proceso AASS acidifica la misma solución a un pH de 3.1 a 3.3 a 35 °C para el recubrimiento decorativo de cobre-níquel-cromo. El proceso CASS añade cloruro de cobre(II) a la solución acidificada y eleva la temperatura a 50 °C, siendo este el más agresivo de los tres y diseñado para el cromado grueso en plástico y molduras automotrices de alta gama.
¿Cuánto tiempo debe durar una prueba de niebla salina?
La duración de la prueba depende de las especificaciones del recubrimiento, no del aparato en sí. Los ciclos típicos de NSS duran 24, 48, 96, 240, 480 o 1,000 horas. Una exposición de 22 horas a CASS equivale aproximadamente a varios cientos de horas de NSS en sistemas cromados decorativos. El criterio de aprobación/rechazo se obtiene del plano del producto o de la especificación del proceso.
¿La cámara QSST predice la vida útil real?
No. La norma ASTM B117 establece explícitamente que los resultados de la prueba de niebla salina no se correlacionan de forma general con la exposición al aire libre. La prueba QSST es una herramienta de control de calidad comparativa: clasifica los recubrimientos con respecto a una referencia interna y detecta desviaciones en los procesos de galvanoplastia, pintura y pretratamiento. Utilice pruebas de corrosión cíclica cuando el programa requiera la predicción de la vida útil.
¿Qué servicios públicos requiere una cámara de niebla salina?
Cada modelo QSST requiere tres servicios básicos. Primero, una fuente de alimentación eléctrica de 220 V (opcionalmente 110 V) con una potencia nominal de 2.2 a 3.8 kW. Segundo, aire comprimido libre de aceite y agua a una presión de 0.4 a 0.8 MPa con un caudal de 1 a 2 m³/h. Tercero, agua desmineralizada para la torre de saturación a razón de 30 a 40 litros diarios. La solución salina al 5 % de NaCl se consume a razón de 15 a 25 litros diarios, según el tamaño del modelo.
¿Por qué la solución salina debe ser exactamente al 5% de NaCl?
La concentración del 5 % es el valor que establecen las principales normas (ASTM B117, ISO 9227, JIS Z 2371) para que los resultados sean comparables entre laboratorios. Las concentraciones más altas ralentizan la corrosión debido a que la solubilidad del oxígeno disminuye en salmueras más concentradas, mientras que las concentraciones más bajas reducen la tensión del recubrimiento. La fracción másica del 5 % se sitúa cerca del punto de máxima corrosividad del acero.